خلاصة
تستكشف هذه المقالة المبادئ الهندسية والتطبيقات واستراتيجيات التصميم الكامنة وراءهاأجزاء التصنيع باستخدام الحاسب الآلي ذات 5 محاور معقدة. وهو يدرس كيف يتيح التحكم المتزامن في الحركة إنتاج أشكال هندسية مستحيلة في الآلات التقليدية ثلاثية المحاور. تغطي المناقشة اختيار المواد، وإدارة التسامح، وتطبيقات الصناعة في قطاعي الطيران والقطاع الطبي، وإرشادات التصميم الحاسمة التي تضمن قابلية التصنيع. كما يتم توفير رؤى عملية للمهندسين الذين يقومون بتقييم الموردين.
جدول المحتويات
فهم الميكانيكا الأساسية للتصنيع خماسي المحاور
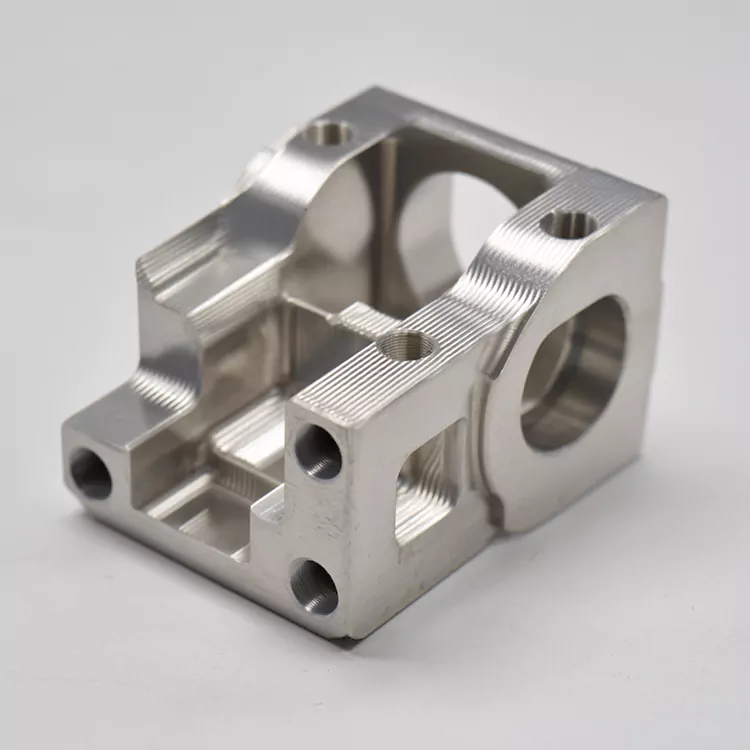
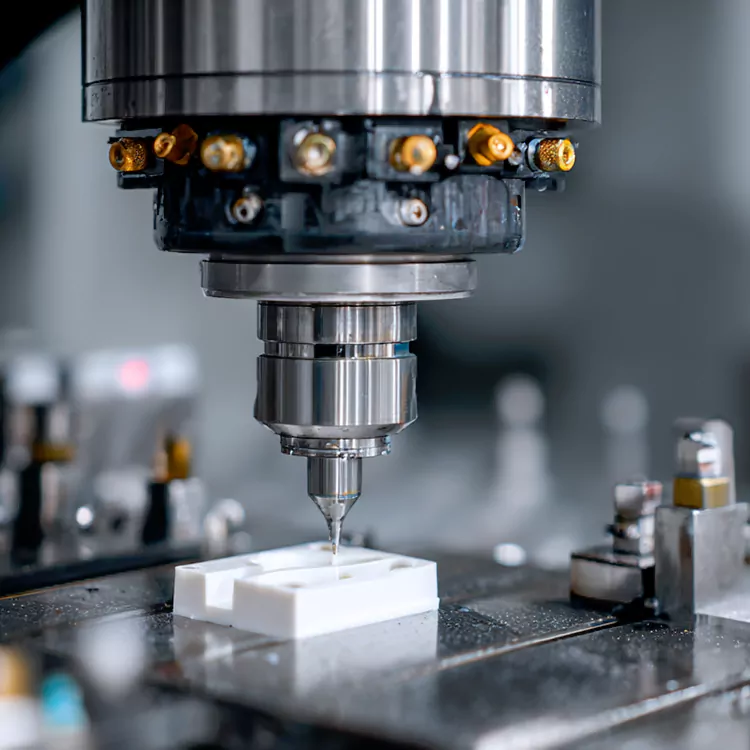
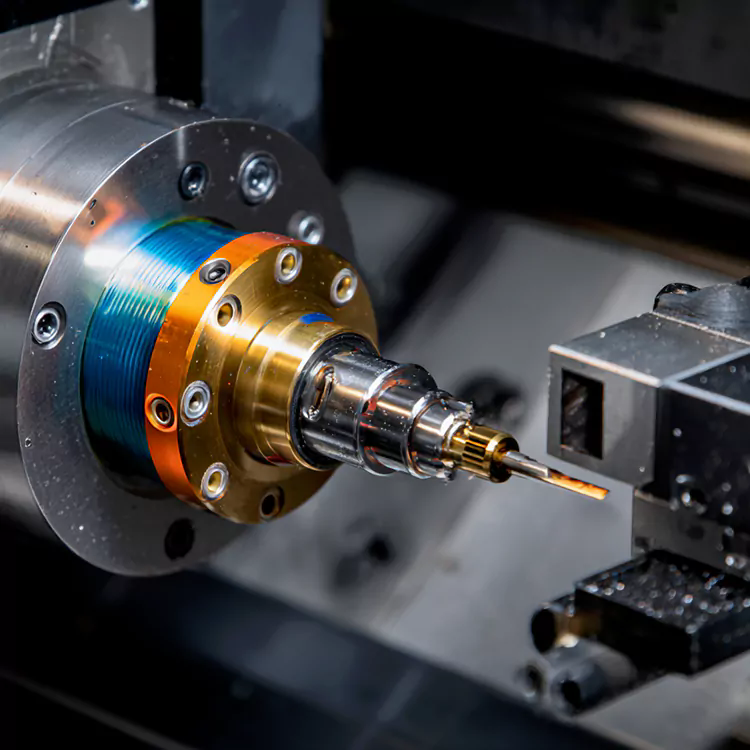
يعتمد أساس التصنيع الدقيق الحديث على القدرة على تحريك أدوات القطع في اتجاهات متعددة في وقت واحد. أأجزاء التصنيع باستخدام الحاسب الآلي ذات 5 محاور معقدةتمثل العملية ذروة هذه القدرة، حيث تضيف محورين دوران إلى الحركات الخطية التقليدية X وY وZ. يسمح هذا التكوين لأداة القطع بالاقتراب من قطعة العمل من أي زاوية تقريبًا دون الحاجة إلى إعادة تحديد موضعها بشكل متكرر.
في الآلة القياسية ثلاثية المحاور، تظل قطعة العمل ثابتة بينما تتحرك الأداة على طول ثلاثة محاور متعامدة. يتطلب الوصول إلى أوجه متعددة لمكون ما إعادة تحديد موضعه يدويًا، مما يؤدي إلى حدوث أخطاء تراكمية وإطالة أوقات الدورات. تعمل الآلات ذات المحاور الخمسة على التخلص من هذا القيد عن طريق إدخال حركة دوارة يمكنها إمالة وتدوير رأس المغزل أو طاولة العمل أو كليهما.
شرح المحورين الدوارين
يتم تحديد المحاور الإضافية عادةً على أنها A، وB، وC، مع وجود اثنين منها نشطين اعتمادًا على تكوين الجهاز. يدور المحور A حول المحور X، ويدور المحور B حول المحور Y، ويدور المحور C حول المحور Z. على سبيل المثال، قد تستخدم الآلة ذات نمط مرتكز الدوران المحورين A وC لإمالة قطعة العمل وتدويرها، بينما قد يستخدم تصميم الرأس الدوار المحورين B وC لتوجيه أداة القطع.
وتترجم هذه القدرة الميكانيكية مباشرة إلى مزايا التصنيع. عندما يتطلب جزء ما قطعًا سفلية أو تجاويف عميقة أو أسطحًا حرة معقدة، يمكن للأداة الحفاظ على زاوية اتصال مثالية مع المادة طوال مسار القطع. لا يؤدي هذا إلى تحسين جودة السطح فحسب، بل يعمل أيضًا على إطالة عمر الأداة من خلال توزيع التآكل بشكل متساوٍ عبر حافة القطع.
البصيرة الرئيسية:إن الضبط المستمر لاتجاه الأداة هو ما يفصل بين المعالجة ذات خمسة محاور والإعدادات الأبسط متعددة المحاور. يجب أن تقوم وحدة التحكم في الماكينة بحساب ومزامنة حركة جميع المحاور الخمسة في الوقت الفعلي لاتباع مسار أدوات دقيق مع تجنب الاصطدامات.
المعالجة المتزامنة مقابل المعالجة المفهرسة: ما الفرق؟
في عالم التكنولوجيا ذات المحاور الخمسة، يوجد وضعان تشغيليان متميزان. يعد فهم الفرق أمرًا بالغ الأهمية عند تحديد المتطلبات أو تقييم قدرات المورد.
المعالجة المتزامنة ذات 5 محاور
في الوضع المتزامن، تتحرك المحاور الخمسة معًا أثناء عملية القطع. لا يتم تثبيت المحاور الدوارة في مكانها أثناء إزالة المواد؛ وبدلاً من ذلك، يتم ضبطها باستمرار للحفاظ على اتجاه الأداة المطلوب بالنسبة للسطح الذي يتم تشكيله. يعد هذا النهج ضروريًا للهندسة ذات الانحناء المتغير باستمرار، مثل شفرات التوربينات، والدفاعات، وزراعة العظام.
يجب على وحدة التحكم تنسيق الحركات الخطية والدوارة بدقة متناهية. حتى التغيير الزاوي البسيط في المحور الدوار يمكن أن يترجم إلى حركة كبيرة عند طرف الأداة، خاصة عندما يكون طول مجموعة الأداة كبيرًا. وبالتالي فإن البيانات الحركية الدقيقة والتعويض في الوقت الحقيقي لا غنى عنهما.
تصنيع 3+2 محور (مفهرس).
تقوم الآلات المفهرسة، والتي تسمى غالبًا 3+2، بوضع المحاور الدوارة في زوايا ثابتة ثم تقوم بإجراء القطع مع تحريك المحاور الخطية الثلاثة فقط. تظل المحاور الدوارة ثابتة أثناء القطع الفعلي. توفر هذه الطريقة استقرارًا أكبر وبرمجة أبسط من المعالجة المتزامنة، مما يجعلها مناسبة للأجزاء ذات الميزات المستوية في اتجاهات مختلفة.
| ميزة | متزامن 5 محاور | محور 3+2 (مفهرس) |
|---|---|---|
| حركة المحور أثناء القطع | جميع المحاور الخمسة تتحرك معًا | المحاور الدوارة ثابتة؛ تتحرك X، Y، Z فقط |
| الأنسب ل | الأسطح الحرة، الدفاعات، الشفرات | وجوه مستوية بزاوية وأجزاء منشورية |
| تعقيد البرمجة | عالي؛ يتطلب CAM والمحاكاة المتقدمة | معتدل؛ على غرار 3 محاور مع الفهرسة |
| استقرار الآلات | أقل بسبب الحركة الدوارة المستمرة | أعلى؛ الإعداد جامدة أثناء القطع |
| القدرة على إنهاء السطح | ممتاز على الأسطح المنحنية | ممتاز على الأسطح المسطحة والمتدرجة |
ليس كل مورد يعلن عن القدرة على خمسة محاور يتقن كلا الوضعين. تتطلب المعالجة المتزامنة فهمًا أعمق لحركيات الآلة، وتطوير ما بعد المعالج، وتجنب الاصطدام. عندما يتضمن المشروع هندسة معقدة ذات شكل حر، فإن التحقق من خبرة المورد في المعالجة المتزامنة يعد أمرًا ضروريًا.
المواد وتأثيرها على استراتيجية التصنيع
يشكل اختيار المواد كل جانب من جوانب عملية التصنيع، بدءًا من معلمات القطع وحتى اختيار الأداة واستراتيجية التثبيت. تتوافق المعالجة خماسية المحاور مع مجموعة واسعة من المواد، ولكن كل منها يمثل تحديات مختلفة.
سبائك الألومنيوم
يعد الألومنيوم من أكثر المعادن التي يمكن تصنيعها للعمليات ذات المحاور الخمسة. توفر درجات مثل 6061 و7075 توازنًا ممتازًا بين القوة والوزن وسهولة التشغيل الآلي. توفر سبيكة 7075، التي توصف غالبًا باسم "الألمنيوم الفائق"، قوة شد أعلى بكثير من سبيكة 6061، مما يجعلها الخيار المفضل للمكونات الهيكلية الفضائية حيث يكون تقليل الوزن أمرًا بالغ الأهمية.
سبائك التيتانيوم والنيكل
تعد سبائك التيتانيوم، وخاصة Ti-6Al-4V، والسبائك الفائقة القائمة على النيكل مثل Inconel، ضرورية في التطبيقات الفضائية والطبية نظرًا لنسب القوة إلى الوزن الاستثنائية ومقاومتها للتآكل. ومع ذلك، تولد هذه المواد حرارة كبيرة أثناء القطع وتميل إلى العمل بشكل أكثر صلابة، مما يتطلب أدوات حادة، وتوصيل محسّن لسائل التبريد، ومعلمات قطع متحفظة.
الفولاذ المقاوم للصدأ وفولاذ الأدوات
تعتبر درجات الفولاذ المقاوم للصدأ بما في ذلك 17-4 PH و316L شائعة في الأجهزة الطبية ومعدات تجهيز الأغذية. تتطلب صلابتها العالية وموصليتها الحرارية المنخفضة إخلاءًا دقيقًا للرقائق وتبريدًا فعالاً. يزيد فولاذ الأدوات والسبائك الصلبة من الصعوبة، وغالبًا ما يتطلب أدوات كربيد أو سيراميك متخصصة.
هندسة البلاستيك والمركبات
يتم تحديد مواد مثل PEEK وPOM وPTFE ومركبات ألياف الكربون بشكل متزايد للتطبيقات الحساسة للوزن. تقدم هذه المواد تحدياتها الخاصة، بما في ذلك الحساسية للحرارة، ومخاطر التصفيح، والحاجة إلى حواف قطع حادة ومصقولة لمنع سحب الألياف أو ذوبان السطح.
- سبائك الألومنيوم: قابلية تصنيع ممتازة، وتستخدم على نطاق واسع في المكونات الهيكلية
- سبائك التيتانيوم: قوة عالية، ومقاومة للحرارة، وتشكل تحديًا للآلة
- الفولاذ المقاوم للصدأ: مقاوم للتآكل، وقوي، ويتطلب إدارة دقيقة للرقائق
- سبائك النيكل الفائقة: مقاومة درجات الحرارة القصوى، وقابلية تصنيع منخفضة
- اللدائن الهندسية: خفيفة الوزن، وحساسة للحرارة، وتتطلب أدوات حادة
- المواد المركبة: نسبة قوة إلى وزن عالية، عرضة للتصفيح
تحقيق الدقة: التفاوتات والتشطيب السطحي
لا تكمن قيمة المعالجة خماسية المحاور في قدرتها على إنشاء أشكال معقدة فحسب، بل في القيام بذلك بدقة غير عادية. تصل التفاوتات التي يمكن تحقيقها على الآلات ذات المحاور الخمسة التي يتم صيانتها جيدًا بشكل روتيني إلى ±0.005 مم (±0.0002 بوصة) في الميزات المهمة.
لماذا تعمل المعالجة أحادية الإعداد على تحسين الدقة
في كل مرة يتم فيها تغيير موضع قطعة العمل على الآلة، تزداد احتمالية الخطأ. يساهم تآكل التركيبات وعدم تناسق التثبيت والعوامل البشرية في الانحرافات الموضعية. ومن خلال معالجة وجوه متعددة في إعداد واحد، تعمل تقنية المحاور الخمسة على التخلص من مصدر الخطأ هذا. تعد العلاقة بين الميزات التي تم تشكيلها في نفس الإعداد أكثر دقة بطبيعتها لأنها تم إنشاؤها بواسطة حركيات الآلة بدلاً من تحديد المواقع الخارجية.
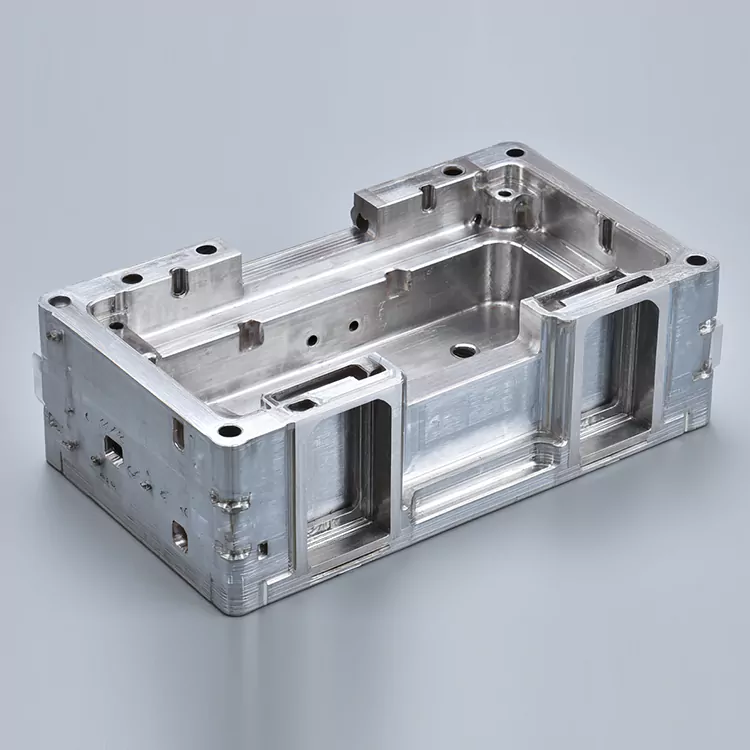
هذا المبدأ مهم بشكل خاص للأجزاء ذات التفاوتات الهندسية الضيقة، مثل الأسطح المتزاوجة، وتجويف المحامل، وأوجه الختم. على سبيل المثال، يمكن إكمال مكون الإسكان الذي يحتوي على منصات تثبيت متعددة بزوايا مختلفة دون أخطاء التجميع التراكمية التي قد تصاحب عمليات الإعداد المتعددة على جهاز ثلاثي المحاور.
اعتبارات الانتهاء من السطح
يتأثر تشطيب السطح في المعالجة خماسية المحاور باستراتيجية مسار الأدوات، وهندسة الأداة، ومعلمات القطع، وصلابة الإعداد. عندما يتم الحفاظ على الأداة بزاوية مثالية على السطح، تظل سرعة القطع الفعالة عند طرف الأداة أكثر اتساقًا، مما يقلل من علامات الشاهد ويحسن التجانس.
| المعلمة | النطاق النموذجي | العوامل المؤثرة على النتيجة |
|---|---|---|
| التسامح الأبعاد | ±0.005 مم إلى ±0.05 مم | دقة الآلة، الاستقرار الحراري، التثبيت |
| خشونة السطح (Ra) | 0.4 ميكرومتر إلى 3.2 ميكرومتر | مسار الأدوات، حالة الأداة، سرعة المغزل |
| التسامح الزاوي | ±0.01° إلى ±0.1° | معايرة المحور الدوار، النموذج الحركي |
| التسامح الموضعي | ±0.005 مم إلى ±0.02 مم | هندسة الآلة، معايرة المسبار |
ملحوظة:يمكن تحقيق تفاوتات أكثر صرامة في ميزات محددة ولكنها قد تتطلب فحصًا إضافيًا أو معدلات تغذية أبطأ أو أدوات متخصصة. يؤدي الإفراط في تحديد التسامح على الأبعاد غير الحرجة إلى زيادة التكلفة دون فائدة وظيفية.
إرشادات التصميم لقابلية التصنيع
يتطلب التصميم للتصنيع خماسي المحاور تحقيق التوازن بين المتطلبات الوظيفية والتطبيق العملي للتصنيع. في حين تعمل التكنولوجيا على توسيع نطاق ما هو ممكن، إلا أن بعض المبادئ لا تزال تحكم الإنتاج الفعال.
محاذاة الميزات والوصول إلى الأداة
تعمل محاذاة الميزات مع المحاور الأساسية للماكينة على تبسيط البرمجة وتقليل الطلب على الحركة الدوارة. على الرغم من أن الآلات ذات المحاور الخمسة يمكنها الوصول إلى المعالم بزوايا عشوائية، فإن محاذاة الميزات المستوية مع X أو Y أو Z تقلل من وقت الدورة وتحسن جودة السطح. وينبغي التعامل مع هذا المبدأ التوجيهي باعتباره توصية وليس قاعدة صارمة، حيث أن قدرات الآلة قد تبرر اتباع نهج بديلة.
سمك الجدار وعمق التجويف
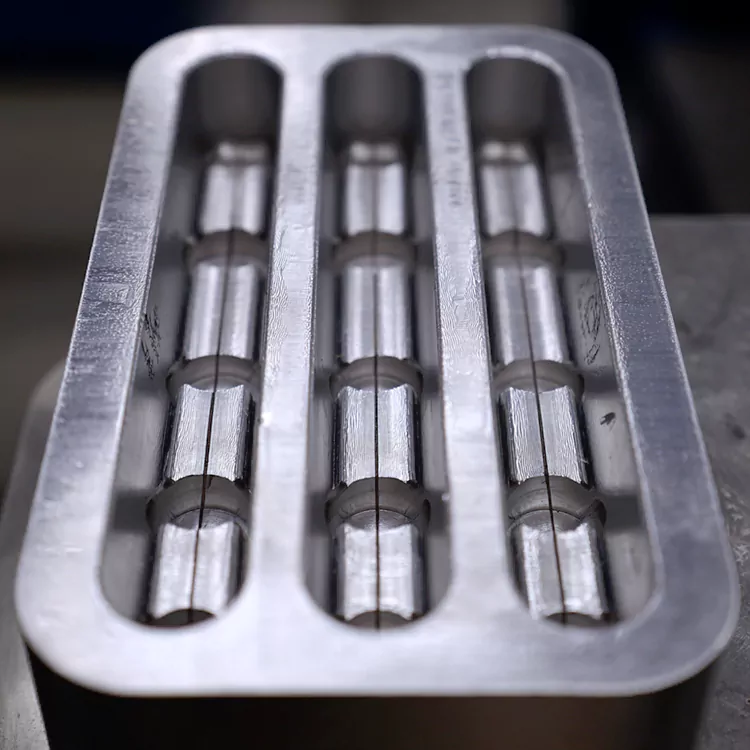
تمثل الجدران الرقيقة والتجاويف العميقة تحديات في أي عملية تصنيع. في العمل خماسي المحاور، يزداد خطر الانحراف والاهتزاز عندما يتعين على الأداة الوصول إلى عمق التجويف أو تشكيل جدار بدعم محدود. إن زيادة سمك الجدار حيثما أمكن ذلك، أو فتح هندسة التجويف، أو استخدام التصميمات المتدرجة يمكن أن يحسن الصلابة ويقلل الحاجة إلى أدوات متخصصة.
اختيار الأداة وإمكانية الوصول إليها
يجب أن تكون أداة القطع قادرة على الوصول إلى الميزة دون الاصطدام بأجزاء أخرى من قطعة العمل أو التركيب. هذا الاعتبار له أهمية خاصة بالنسبة للميزات الداخلية والتخفيضات. يمكن لبرنامج CAM محاكاة مسارات الأدوات واكتشاف التصادمات، ولكن النظر المبكر في الوصول إلى الأداة في مرحلة التصميم يمنع عمليات إعادة التصميم المكلفة لاحقًا.
- قم بمحاذاة المعالم مع المحاور الأساسية حيثما أمكن ذلك
- تجنب التجاويف العميقة للغاية ذات الفتحات الضيقة
- تصميم سمك الجدار لتحمل قوى القطع
- ضع في اعتبارك نسب طول الأداة إلى قطرها للميزات العميقة
- استخدم نصف القطر في الزوايا الداخلية لتتناسب مع أحجام الأدوات القياسية
- تحقق من الوصول إلى الأداة أثناء مرحلة التصميم، وليس بعدها
تطبيقات الصناعة ورؤى الحالة
يمتد الطلب على المكونات المعقدة المُصنعة خماسية المحاور إلى قطاعات متعددة ذات تقنية عالية، ولكل منها متطلبات الأداء الخاصة به وتفضيلات المواد.
مكونات الفضاء الجوي
يعتمد تصنيع الطيران بشكل كبير على المعالجة خماسية المحاور للمكونات الهيكلية، وأجزاء المحرك، وأسطح التحكم في الطيران. تتطلب شفرات التوربينات والدفاعات والقاذفات القدرة على الحركة المتزامنة لتحقيق الأسطح الديناميكية الهوائية والأشكال الهندسية ذات الجدران الرقيقة التي تزيد من الكفاءة. تعتبر المواد مثل سبائك التيتانيوم وسبائك النيكل الفائقة شائعة، وتتطلب أدوات متخصصة واستراتيجيات القطع.
تستفيد مكونات جسم الطائرة والعناصر الهيكلية للجناح أيضًا من المعالجة بخمسة محاور. تعمل القدرة على تصنيع الأشكال الكبيرة والمعقدة في إعداد واحد على تقليل أخطاء التجميع وتحسين ملاءمة الأجزاء المتزاوجة.
الأجهزة الطبية وزراعة الأسنان
تتطلب زراعة العظام والأدوات الجراحية ومكونات الأسنان أعلى مستويات الدقة وجودة السطح. تتيح الآلات ذات المحاور الخمسة إنتاج غرسات خاصة بالمريض ذات هياكل مسامية معقدة تعمل على تعزيز نمو العظام، بالإضافة إلى أدوات ذات أشكال هندسية معقدة سيكون من المستحيل تصنيعها بطريقة أخرى.
يعتبر التيتانيوم وسبائكه من المواد السائدة في هذا القطاع، حيث يتم تقدير قيمتها لتوافقها الحيوي وخصائصها الميكانيكية. يجب أن يفي السطح النهائي لمكونات الزرع بمعايير صارمة لتقليل خطر الالتصاق البكتيري ولضمان التكامل المناسب مع الأنسجة المحيطة.
السيارات ورياضة السيارات
تستفيد مكونات السيارات عالية الأداء، بما في ذلك رؤوس الأسطوانات وأغطية ناقل الحركة وأجزاء الشاحن التوربيني، من الدقة وجودة السطح التي يمكن تحقيقها من خلال المعالجة خماسية المحاور. غالبًا ما تتجاوز صناعة رياضة السيارات حدود تعقيد التصميم، مما يتطلب تحولًا سريعًا للمكونات ذات الأشكال الهندسية العضوية المُحسّنة.
الروبوتات والأتمتة
تتطلب المفاصل الروبوتية والمؤثرات النهائية والأطر الهيكلية مكونات صلبة خفيفة الوزن ذات أشكال هندسية معقدة. تتيح المعالجة خماسية المحاور دمج الميزات التي قد تتطلب التجميع، مما يقلل عدد الأجزاء ويحسن موثوقية النظام.
تقييم شريك التصنيع ذو 5 محاور
إن اختيار شريك التصنيع المناسب لا يقل أهمية عن التصميم نفسه. لا يستطيع جميع الموردين الذين يطالبون بقدرات المحاور الخمسة تقديم الدقة وجودة السطح التي تتطلبها الأجزاء المعقدة.
تجربة مع هندسات مماثلة
المؤشر الأكثر موثوقية لملاءمة المورد هو تجربته مع مكونات ذات تعقيد مماثل. تتمتع الشركة التي تنتج الدفاعات أو الغرسات الطبية بشكل منتظم بخبرة مختلفة عن تلك التي تقوم في المقام الأول بتصنيع الأقواس أو الألواح البسيطة. إن طلب أمثلة لأعمال مماثلة يوفر نظرة ثاقبة لقدراتهم.
تكنولوجيا الآلات والمقاييس
الأداة الآلية نفسها ليست سوى جزء من المعادلة. معدات القياس المستخدمة للتحقق من الجزء النهائي لها نفس القدر من الأهمية. تعد آلات قياس الإحداثيات (CMMs)، وأنظمة الفحص أثناء العملية، والمسح الضوئي المنظم، كلها أدوات قيمة لضمان تلبية الأشكال الهندسية المعقدة للمواصفات.
برمجة ومحاكاة CAM
يعد برنامج CAM المتقدم القادر على إنشاء مسارات أدوات فعالة ذات خمسة محاور أمرًا ضروريًا. أدوات المحاكاة والتحقق التي تكتشف الاصطدامات والحفر قبل بدء التشغيل الآلي توفر الوقت وتمنع الأخطاء المكلفة. قد يواجه المورد الذي يعتمد على أساليب برمجة قديمة أو يفتقر إلى القدرة على المحاكاة صعوبة في تنفيذ المشاريع المعقدة.
يحافظ الشرفأحدث قدرات التصنيعوسجل حافل في تقديم المكونات الدقيقة عبر قطاعات الطيران والطبية والصناعية.اتصل بنالمناقشة متطلبات مشروعك والحصول على تقييم شامل.
الأسئلة المتداولة
تعمل المعالجة ثلاثية المحاور على تحريك أداة القطع على طول ثلاثة محاور خطية: X وY وZ. وتضيف المعالجة ثلاثية المحاور محورين دورانيين، مما يسمح للأداة بالاقتراب من قطعة العمل من زوايا متعددة دون تغيير موضعها. يتيح ذلك إنتاج أشكال هندسية معقدة، ويقلل وقت الإعداد، ويحسن الدقة من خلال إزالة الأخطاء الناتجة عن أدوات التثبيت المتعددة.
نعم. تحقق الآلات ذات المحاور الخمسة بشكل روتيني تفاوتات تبلغ ±0.005 مم (±0.0002 بوصة) على الميزات المهمة. تعد إمكانية الإعداد الفردي مساهمًا رئيسيًا في هذه الدقة، حيث إنها تقضي على الأخطاء الموضعية التي تتراكم عند نقل جزء ما بين العمليات. ومع ذلك، فإن تحقيق مثل هذه التفاوتات يتطلب صيانة مناسبة للآلة، واستقرارًا حراريًا، وتخطيطًا دقيقًا للعملية.
يمكن معالجة معظم المعادن القابلة للتشكيل واللدائن الهندسية والمواد المركبة على آلات ذات خمسة محاور. تشمل المواد الشائعة سبائك الألومنيوم، وسبائك التيتانيوم، والفولاذ المقاوم للصدأ، وسبائك النيكل الفائقة، وPEEK، وPOM، ومركبات ألياف الكربون. يؤثر اختيار المواد على معلمات القطع والأدوات واستراتيجية التثبيت، لذلك يجب أخذه في الاعتبار في وقت مبكر من عملية التصميم.
في المعالجة المتزامنة، تتحرك جميع المحاور الخمسة معًا أثناء القطع، مما يسمح بالتعديل المستمر لاتجاه الأداة لتتبع الأسطح المعقدة. في المعالجة 3+2 (المفهرسة)، يتم وضع المحاور الدوارة بزوايا ثابتة ويتم قفلها بينما تقوم المحاور الخطية الثلاثة بالقطع. تعد المعالجة المتزامنة ضرورية للأسطح ذات الشكل الحر، في حين أن 3+2 غالبًا ما يكون كافيًا للأجزاء ذات الميزات المستوية الزاوية.
في حين تعمل المعالجة خماسية المحاور على توسيع نطاق الأشكال الهندسية القابلة للتحقيق، إلا أن بعض الميزات لا تزال تمثل تحديًا. ومن الأمثلة على ذلك التجاويف العميقة والضيقة ذات الوصول المحدود للأدوات، والجدران الرقيقة للغاية المعرضة للاهتزاز، والميزات الداخلية التي لا يمكن الوصول إليها دون تراكب مفرط للأداة. إن تحسين التصميم، مثل فتح هندسة التجويف أو ضبط سمك الجدار، يمكن أن يخفف من هذه التحديات في كثير من الأحيان.
عادةً ما يتم تحديد تشطيب السطح باستخدام معامل Ra (متوسط الخشونة)، الذي يتم قياسه بالميكرومتر أو البوصة الدقيقة. في المعالجة خماسية المحاور، يعتمد الإنهاء القابل للتحقيق على استراتيجية مسار الأدوات، وحالة الأداة، واستقرار الماكينة. تتراوح القيم النموذجية من Ra 0.4 ميكرومتر للتشطيب الجيد إلى Ra 3.2 ميكرومتر للأغراض العامة. يجب تحديد تشطيب السطح فقط عندما يكون ذلك ضروريًا من الناحية الوظيفية، حيث تؤدي المتطلبات الأكثر صرامة إلى زيادة التكلفة ووقت المعالجة.
يجب أن يتضمن الطلب الكامل نماذج CAD ثلاثية الأبعاد بتنسيق قياسي مثل STEP أو IGES، ورسومات ثنائية الأبعاد مع التفاوتات الحرجة ومتطلبات تشطيب السطح، ومواصفات المواد، والكمية، وأي متطلبات معالجة أو فحص خاصة. يساعد توفير المعلومات حول وظيفة الجزء وميزاته المهمة الشركة المصنعة على تحسين العملية وتحديد مشكلات التصنيع المحتملة مبكرًا.
هل أنت على استعداد لإضفاء الحيوية على تصميمات المكونات الأكثر تعقيدًا لديك؟ إن فريقنا الهندسي على استعداد لتقييم متطلباتك والتوصية بإستراتيجية المعالجة المثالية.
احصل على عرض أسعار →